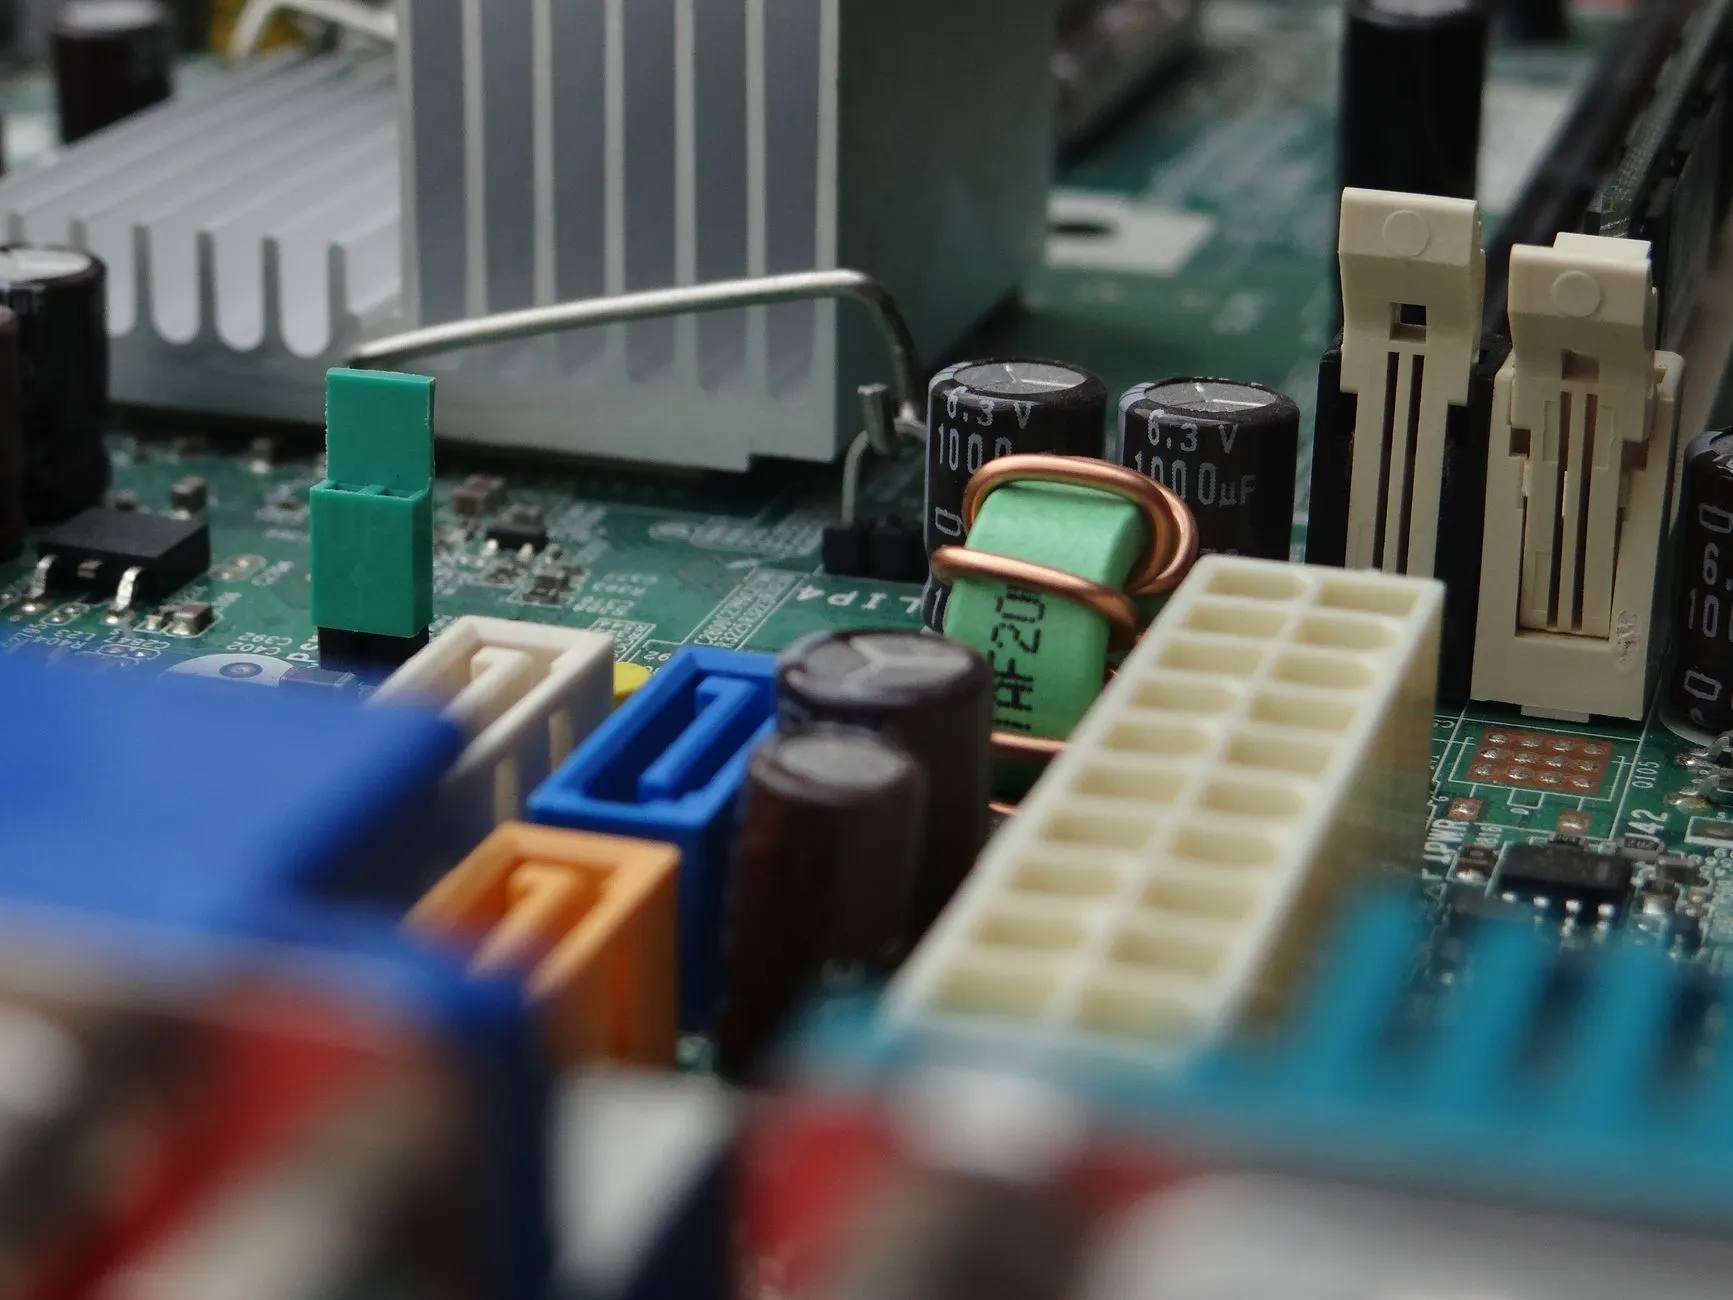
工控主板选型中的接口兼容性问题及解决方案解析
在工控设备集成现场,主板到货后才发现PCIe插槽的引脚定义与采集卡不匹配,或者M.2接口的Key位与NVMe固态硬盘对不上——这类问题轻则延误工期,重则导致整批底板重新开模。接口兼容性看似是选型清单上的一行小字,实际却是工控主板落地阶段最容易踩坑的环节。
接口兼容性问题的技术根源
工控主板的接口兼容性并非简单的"针脚数量对得上"就能解决。以COM口为例,嵌入式主板上常见的RS-232/485切换依赖跳线或BIOS配置,但不同厂商对DB9引脚的定义存在差异:有的将Pin9作为RI信号,有的则复用为485的A线。若外设按标准RS-232接线,而主板已默认切至485模式,通信必然失败。
更隐蔽的问题出现在高速总线上。单板电脑的PCIe x4插槽在物理尺寸上与x16相同,但部分底板厂商为节省成本仅布线x1通道,若插入x4采集卡,链路训练阶段就会降速甚至无法识别。这类问题在规格书中往往不会醒目标注,需要对照主板Gerber文件或向FAE确认实际布线。
选型阶段的兼容性核查方法
把兼容性核查前置到选型阶段,比事后补救划算得多。以下是几个可执行的核查动作:
- 引脚级比对:将外设接口定义书与工控主板原理图逐一对照,重点关注电源引脚电压(5V/12V/3.3V)和信号电平(TTL/CMOS)是否一致。
- 总线带宽核算:核心板引出的PCIe通道数与底板实际布线通道数需确认一致,避免"物理插得上、链路跑不满"。
- 固件层验证:开发板的BIOS/BSP是否已包含目标外设的驱动支持,尤其是国产化平台上的非标接口。
- 结构干涉检查:散热器高度、接口朝向与机箱面板开孔的位置关系,常被忽略却直接影响装配。
对于采用核心板+底板架构的项目,建议要求供应商提供底板参考设计或接口兼容性矩阵表,这比口头承诺可靠得多。
典型场景的数据对比
以某产线视觉检测设备为例,原方案采用嵌入式主板板载4路USB 3.0,理论带宽5Gbps×4。实际接入4台工业相机后,因主板USB控制器为两颗双口芯片共享一条PCIe x2链路,总带宽被限制在8Gbps,相机同时满帧输出时出现丢帧。更换为单板电脑方案后,USB控制器直连CPU的PCIe通道,四口独立分配带宽,丢帧率从3.2%降至0.1%以下。
另一个案例涉及CAN总线。某车载终端项目使用核心板引出的CAN接口,标称速率1Mbps,但底板未加装120Ω终端电阻,总线长度超过40米后误码率急剧上升。补装终端电阻并调整采样点参数后,通信恢复正常。这类问题在实验室短距离测试中几乎无法暴露。
结语
接口兼容性的本质是"电气特性+协议规范+机械结构"三层匹配,任何一层出现偏差都会在集成阶段放大。选型时多花半天核对引脚定义和布线拓扑,往往能省下两周的调试周期。对于批量项目,建议在样机阶段完成全部外设的联调验证,并将验证结果固化为选型checklist,供后续项目复用。