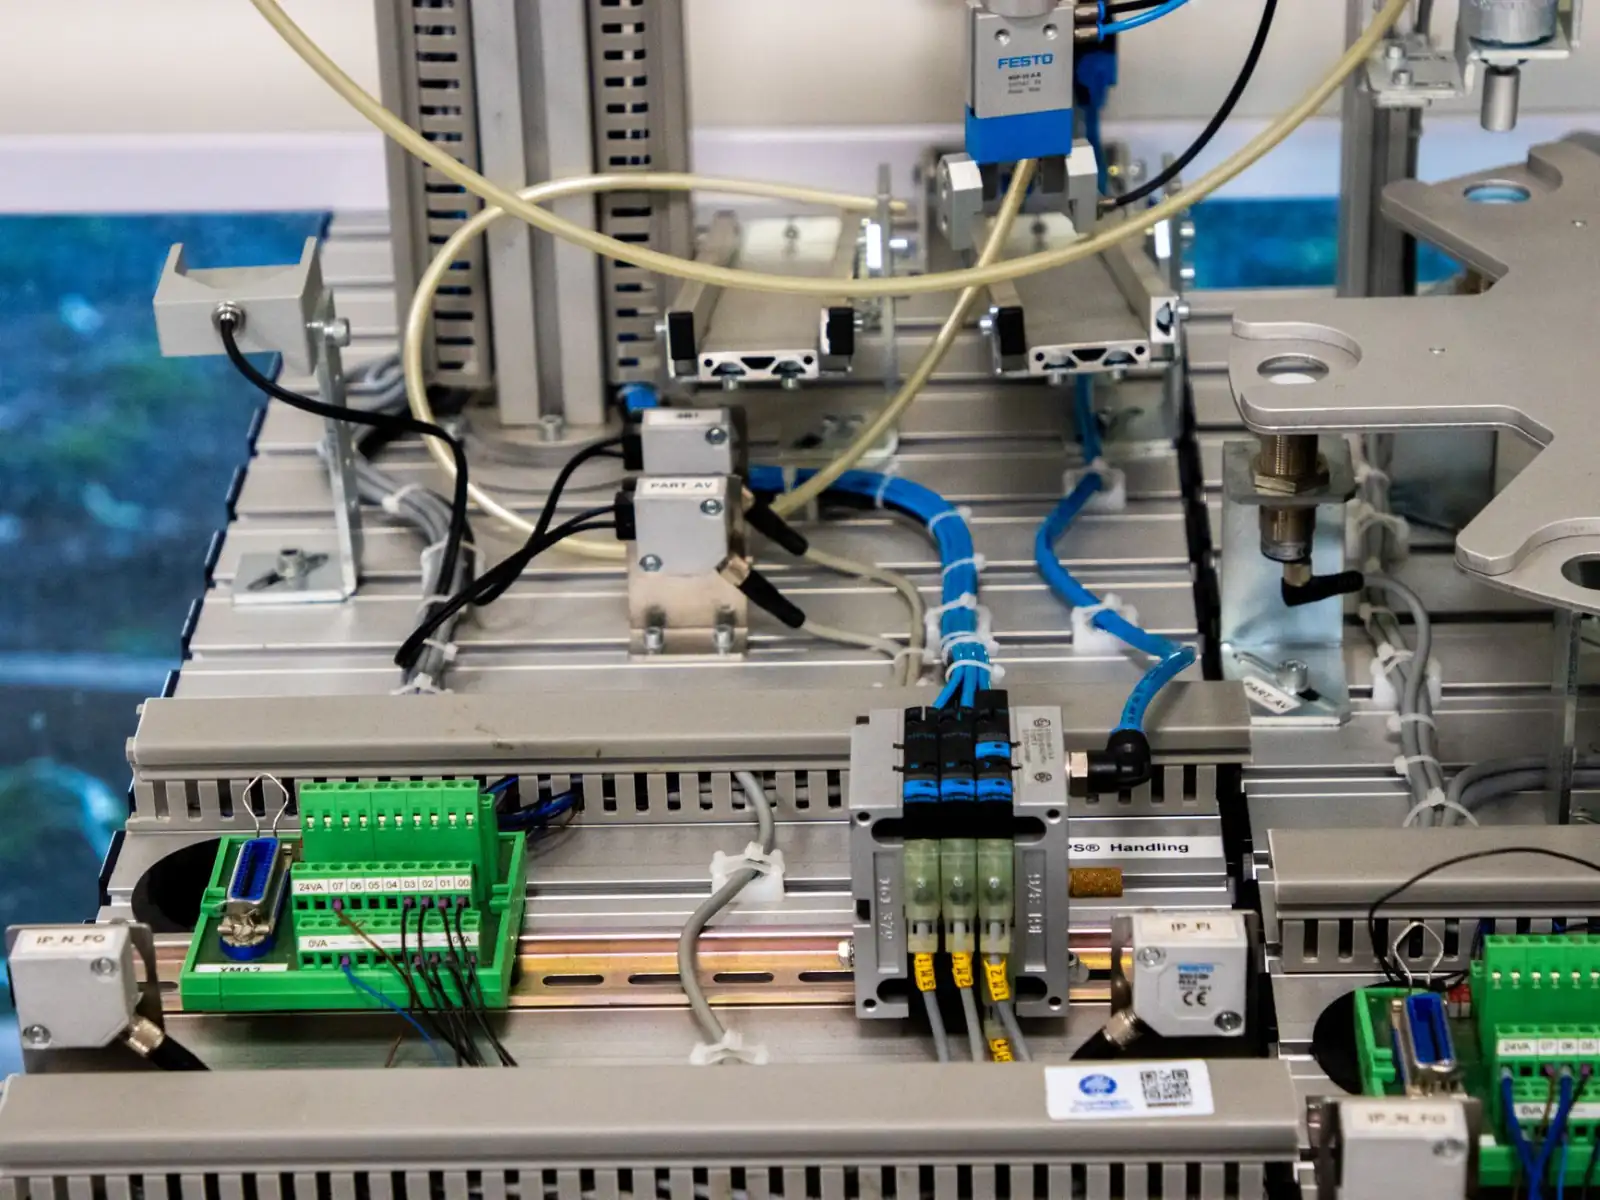
工控主板在东莞智能制造产线中的选型要点与可靠性分析
东莞的智能制造产线正从“单机自动化”向“整线数字化”跃迁,这背后对控制核心——工控主板的要求,早已不是“能跑就行”那么简单。作为在东莞摸爬滚打的方案商,荣达华科技在服务3C、锂电、半导体装备客户时,最常被问到的不是性能参数,而是“这板子在线体上能不能扛住三年”。今天我们就从选型与可靠性两个维度,拆解其中的门道。
选型第一步:别让接口和结构卡住产线落地
产线改造最怕什么?是主板买回来,发现I/O口不够、安装孔位对不上。东莞的产线设备往往紧凑,工控主板必须优先确认板载接口数量(如COM口至少4路以上、USB 3.0不少于4个)以及尺寸规格(3.5寸或Mini-ITX)。嵌入式主板常用在机器视觉检测工位,需要PCIe x4插槽外扩运动控制卡;而单板电脑若用于AGV调度,则需考虑宽温(-20℃~70℃)和12V~24V宽压输入。核心板+底板的设计更适合需要快速迭代的定制设备,但东莞多数产线更看重标准品交付周期,开发板仅作前期验证。
供电与散热:被低估的“隐形杀手”
产线电压波动是常态,尤其注塑机、大功率伺服启停瞬间,压降可达15%。选型时必须考察主板的DC-DC电源设计余量和TVS管防护等级。荣达华实测数据表明,采用固态电容+宽压方案的主板,在±20%电压波动下能保持无重启运行。散热方面,东莞夏季车间温度常超40℃,若用被动散热片方案,建议搭配机箱风道设计;如果选主动风扇,务必确认其MTBF(平均无故障时间)大于5万小时,否则风扇卡死导致的过热降频会让你追悔莫及。
可靠性分析:从元器件到产线逻辑
一款工控主板的可靠性,藏在BOM表里。电解电容要选105℃/5000小时等级,PCB板材需满足TG170高耐热标准。但更关键的是“老化筛选”工艺——我们出货前都会进行48小时以上高温老化(55℃环境,满载跑内存测试),这一工序能剔除90%以上的早期失效器件。嵌入式主板的平均无故障时间(MTBF)应不低于5万小时,这要求CPU选择低功耗的Intel Atom或Ryzen Embedded系列,而非追求极致性能的桌面级芯片。
常见问题集中在三处:其一,内存兼容性——部分主板对ECC内存或特定颗粒敏感,建议用原厂测试清单内的型号;其二,看门狗驱动在Linux与Win10 IoT下的实现差异,需核实是否提供API;其三,防硫化处理——东莞空气湿度大,含硫气体易腐蚀电阻脚,务必要求主板表面做三防漆涂覆。若遇到开机时序异常,优先检查ATX电源的PG信号与主板PWR_OK引脚的时序匹配。
另一个易被忽略的点是生命周期管理。智能产线动辄运行5-8年,核心板或单板电脑的CPU一旦停产,后续维护将陷入被动。建议选型时确认原厂承诺的至少7年供货周期,并保留冗余库存。开发板阶段的快速验证固然高效,但量产时务必切换到工业级版本,两者在PCB走线阻抗控制和连接器镀金厚度上差异巨大。
产线场景下的真实反馈
我们回访了东莞松山湖某锂电模组线客户,其使用嵌入式主板驱动6轴机械臂视觉定位,连续运行14个月无蓝屏,但发现SATA接口在振动环境下偶发掉盘。解决方式并非换主板,而是在SSD与主板间增加橡胶减震柱。这类现场经验提示:可靠性不仅是板卡本身,更是系统集成的系统工程。建议在样机阶段就做72小时振动测试(频率5-500Hz,振幅0.35mm),别省这笔钱。
回到选型本质,工控主板的价值在于“稳”而非“快”。东莞产线升级浪潮中,那些能精确匹配接口、宽容供电波动、扛住温湿环境且供货长久的方案,才是真正的生产力保障。荣达华科技在嵌入式主板与核心板定制领域积累的数十个产线案例表明,与硬件厂商提前沟通负载特性,远比事后调参更能降低整体TCO。下次选型时,不妨把这份可靠性清单打印出来,逐项打钩。